 EN
Warum Hämatit-Eisenoxid das Referenzpigment für Hochleistungsbeschichtungen ist
Überlegene Farbintensität (C* >39), Deckkraft und UV-Stabilität in architektonischen und industriellen Systemen
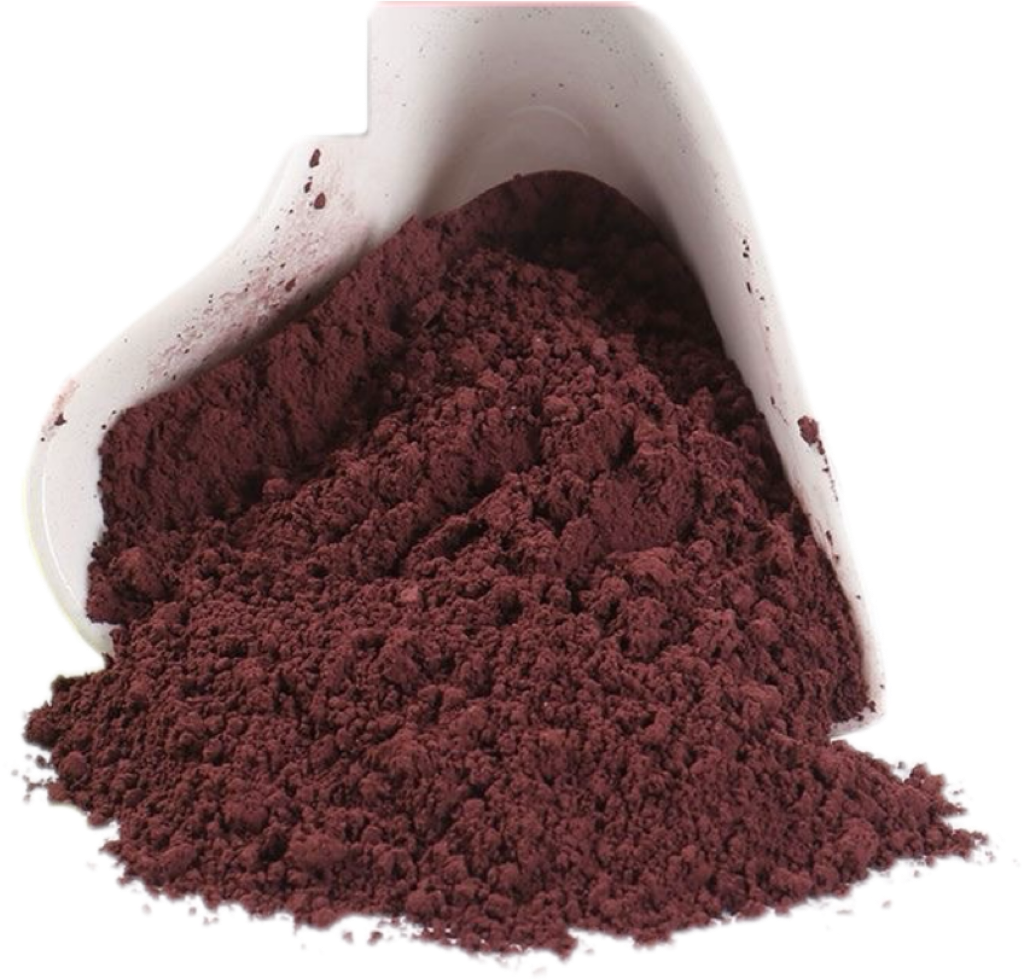
Hämatit-Eisenoxidpigmente liefern außergewöhnliche Farbsättigung; Spitzenprodukte erreichen C*-Werte über 39 – ein Hinweis auf satte, lebendige Rottöne, die ihre Intensität auch nach jahrelanger Exposition bewahren. In architektonischen Beschichtungen senkt diese hohe Chroma den Bedarf an Tönungspigmenten um bis zu 12 % gegenüber niedriger-chromatischen Alternativen, was die Formulierungskosten senkt und die Farbabstimmung vereinfacht (Coatings World, 2023). Auch die Deckkraft ist beeindruckend: Eine Trockenfilmdicke von 20 µm erzielt eine Opazität von über 98 % und reduziert so die erforderliche Anzahl an Aufträgen für vollständige Abdeckung. Für industrielle Anwendungen – insbesondere bei Automobil- und Schiffsanstrichen – ist UV-Stabilität unverzichtbar. Die inhärente chemische Inertheit von Hämatit widersteht der photochemischen Degradation; beschleunigte QUV-Tests gemäß ASTM G154 (2022) bestätigen einen ΔE-Wert von <1,5 nach 3.000 Stunden und garantieren damit langfristige Farbtreue. Dieses Dreigestirn aus Farbstärke, Deckkraft und Haltbarkeit macht Hämatit zum Referenzpigment für anspruchsvolle Beschichtungssysteme.
Phasenreinheit (α-Fe₂O₃) und ΔE < 0,5-Toleranz: Gewährleistung der Konsistenz von Charge zu Charge sowie der Einhaltung gesetzlicher Vorschriften
Leistung beginnt mit Phasenreinheit: Nur die kristalline Struktur von α-Fe₂O₃ liefert optimale Farbe, chemische Beständigkeit und thermische Stabilität. Führende Lieferanten erreichen eine α-Phasenreinheit von über 99 % durch präzise Synthese und eliminieren störende Phasen wie Maghemit (γ-Fe₂O₃), die Farbtonverschiebungen und geringere Haltbarkeit verursachen. Diese Reinheit bildet die Grundlage für eine enge Farbkonsistenz – gemessen als ΔE < 0,5 unter D65-Beleuchtung – sodass aufeinanderfolgende Pigmentchargen optisch nicht unterscheidbar sind. Für großtechnische Beschichtungsprozesse bedeutet dies eine Reduktion der Abstimmung von Tönungen und der Labor-Nacharbeit um 30 % pro Produktionscharge (Quality Coatings, 2022), was Just-in-Time-Fertigung unterstützt und Ausfallzeiten verringert. Entscheidend ist zudem die geringe Löslichkeit von α-Fe₂O₃ sowie das Fehlen regulierter Schwermetalle – darunter Nickel, Chrom und Kupfer unterhalb von 10 ppm – was eine nahtlose Einhaltung der EU-REACH-Verordnung, der FDA-Anforderungen an indirekten Lebensmittelkontakt sowie der EN 71-3 gewährleistet. Dadurch entfällt die Notwendigkeit einer Nachproduktions-Analyse auf Schwermetalle und die Qualifizierung der Lieferkette wird beschleunigt.
Kritische Qualitätsmerkmale, die Entscheidungen zum Großkauf von Hämatit-Eisenoxid bestimmen
Partikelgrößenverteilung und Dispersionsstabilität — Auswirkung auf die Mahlgrund-Viskosität und die Filmgleichmäßigkeit
Die Partikelgroessenverteilung (PSD) ist der entscheidende Faktor fuer das Dispersionsverhalten von Haematit und die endgueltige Filmqualitaet. Hochwertige Sorten weisen eine enge PSD auf, typischerweise mit einem D50 zwischen 0,2 und 1,0 µm und einem D90/D10-Verhaeltnis, das konstant unter 5,0 liegt. Diese enge Verteilung ermoeglicht eine vorhersehbare, niedrige Mahlbasiskviskosität – was eine hoehere Pigmentbeladung zulaesst, ohne Flussverhalten oder Applikationsleistung auf Hochgeschwindigkeitsanlagen zu beeintraechtigen. Im Gegensatz dazu fuehren breite PSDs zu uebergroessen Agglomeraten, die sich nur schwer benetzen lassen (was zur Keimbildung und Kornbildung fuehrt), sowie zu ultrafeinen Partikeln, die eine instabile Thixotropie verursachen (Kollaps unter Scherbelastung). Beide Fehler beeintraechtigen die Filmgleichmaessigkeit und fuehren zu Glanzschwankungen, inkonsistenter Deckkraft sowie eingeschraenkter mechanischer Stabilitaet. Eine praezise kontrollierte PSD gewaehrleistet eine robuste Dispersionsstabilitaet und liefert glatte, optisch dichte Filme mit zuverlaessiger Leistung auf unterschiedlichen Substraten und bei verschiedenen Applikationsverfahren.
Wasserlöslicher Gehalt (< 0,5 %) und Übergangsmetallverunreinigungen (< 50 ppm Ni/Cr/Cu) als Indikatoren für die Zuverlässigkeit der Lieferkette
Wasserlösliche Salze und Übergangsmetallverunreinigungen dienen als entscheidende Indikatoren für die Disziplin in der Fertigung – und für das Risiko einer langfristigen Beschichtungsversagens. Restsulfate oder -chloride, die einen Gehalt von über 0,5 % an wasserlöslichen Bestandteilen aufweisen, deuten auf eine unvollständige Nachsynthesewaschung hin. Diese hygroskopischen Salze erzeugen osmotischen Druck an der Grenzfläche zwischen Beschichtung und Substrat und lösen dadurch Blasenbildung und Delaminierung in feuchten Einsatzumgebungen aus. Ebenso wirken Spuren von Nickel, Chrom und Kupfer – selbst bei Konzentrationen unter jeweils 50 ppm – als wirksame Katalysatoren für die photochemische Degradation des Polymerbindemittels und beschleunigen so das Ausbleichen und Aufhellen (Chalking). Die strikte Einhaltung dieser Schwellenwerte spiegelt eine rigorose Prozesskontrolle wider – von der Beschaffung der Rohstoffe bis zur endgültigen Trocknung und Verpackung. Eine konsistente Einhaltung signalisiert die Fähigkeit eines Lieferanten, nicht nur chemisch konforme, sondern fehlerfreie und dauerhafte Rohstoffe bereitzustellen – weshalb diese Spezifikationen zentrale Zugangskriterien für die industrielle Beschaffung darstellen.
Skalierbare Produktionstechnologien für eine zuverlässige Massenversorgung mit Hämatit-Eisenoxid
Fällungssynthese versus Sprühpyrolyse: Kompromisse hinsichtlich Durchsatz, Kontrolle der Morphologie und Skalierbarkeit auf über 600.000 Tonnen/Jahr
Zuverlässige Großlieferungen setzen Produktionsverfahren voraus, die Skalierbarkeit, Konsistenz und Leistungsfähigkeit in Einklang bringen. Die Fällungssynthese – das weltweit dominierende Verfahren – nutzt kontrollierte wässrige Reaktionen, um α‑Fe₂O₃-Partikel mit einstellbarer Größe und Form aufzubauen. Sie macht über 80 % der weltweiten Produktion aus und ermöglicht Einzelstandorte mit einer Kapazität von mehr als 600 000 Tonnen pro Jahr (Pigment Market Analysis, 2023). Obwohl sie sich hervorragend skalieren und kosteneffizient betreiben lässt, erfordert sie eine präzise Steuerung von pH-Wert, Temperatur und Alterungszeit, um die Gleichmäßigkeit von Charge zu Charge sicherzustellen. Die Sprühpyrolyse dagegen erzeugt nahezu monodisperse kugelförmige Partikel durch schnelle thermische Zersetzung versprühter Vorläuferstoffe – sie bietet eine überlegene Kontrolle über die Partikelmorphologie, weist jedoch aufgrund ihres hohen Energiebedarfs und der damit verbundenen Investitionskosten eine begrenzte Durchsatzkapazität auf; typischerweise liegt die Obergrenze bei rund 50 000 Tonnen pro Jahr. Die nachfolgende Tabelle vergleicht zentrale Merkmale:
| Parameter | Fällungssynthese | Sprühpyrolyse |
|---|---|---|
| Durchsatz | Hoch (≥ 600 000 Tonnen/Jahr) | Mittel (≤ 50 000 Tonnen/Jahr) |
| Kontrolle der Morphologie | Gut, einstellbar durch Synthesebedingungen | Ausgezeichnet, nahezu monodisperse Kugeln |
| Skalierbarkeit | Bewährte industrielle Skalierung | Eingeschränkt durch Energie- und Kapitalkosten |
| Typische Anwendung | Architektenlacke, allgemeine Farbstoffe | Hochleistungs-Automobilanwendungen, Spezialpigmente |
Daher bildet die Fällungssynthese das Rückgrat der weltweiten Massenversorgung, während die Sprühpyrolyse weiterhin für Nischenanwendungen reserviert bleibt, bei denen die morphologische Präzision ihre höhere Kostenrechnung rechtfertigt.
Globale Logistik und Zertifizierungsstandards für die industrielleskalige Lieferung von Hämatit-Eisenoxid
Die Aufrechterhaltung der Leistungsintegrität von Hämatit von der Fabrik bis zur Formulierungsanlage erfordert eine integrierte Logistik und strenge Zertifizierung. Internationale Standards regeln jeden Berührungspunkt: ISO 668 definiert die Abmessungen von Containern, und ISO 1161 spezifiziert Eckbeschläge für sicheres stapelbares Verladen im Seetransport; ASTM D4169 liefert Protokolle zur Simulation von Distributionsbedingungen, um die Verpackungsbeständigkeit unter realen Handhabungsbelastungen zu validieren; und ISTA-Protokolle reduzieren Schäden während des Transports noch weiter – wodurch Ansprüche und Produktionsverzögerungen sinken. Entscheidend ist, dass die Verpackung feuchtigkeitsdichte Barrieren und Trockenmittel enthält, da die feinteilige Beschaffenheit von Hämatit es besonders anfällig für feuchtigkeitsbedingte Agglomeration und Kontamination macht. Werden diese Standards systematisch angewandt – nicht als bloße Prüfpunkte, sondern als technisch durchdachte Schutzmaßnahmen –, stellen Lieferanten sicher, dass Großsendungen mit unveränderter Partikelgrößenverteilung (PSD), Phasenreinheit und Farbkonsistenz eintreffen und somit das Hochleistungsversprechen des Pigments von der Produktion bis zur Farbdose bewahrt bleibt.
FAQ
Was macht Hämatit-Eisenoxidpigmente ideal für Hochleistungsbeschichtungen?
Hämatit-Pigmente überzeugen durch ihre hervorragende Farbintensität, Deckkraft und UV-Stabilität und sind daher in zahlreichen Anwendungen äußerst langlebig und kosteneffizient.
Warum ist die Phasenreinheit bei Hämatit-Eisenoxidpigmenten wichtig?
Die Phasenreinheit gewährleistet optimale Farbe, chemische Beständigkeit und thermische Stabilität. Eine hohe Reinheit an α‑Fe₂O₃ sichert die Konsistenz von Charge zu Charge sowie die Einhaltung gesetzlicher Standards.
Wie beeinflusst die Partikelgrößenverteilung die Beschichtungsleistung?
Eine enge Partikelgrößenverteilung verbessert die Dispersionsstabilität, senkt die Mahlbasiskviskosität und gewährleistet glatte Filme mit konstanter Deckkraft und Glanzeigenschaften.
Welche Herstellungstechnologien werden für Hämatit-Eisenoxidpigmente eingesetzt?
Die Fällungssynthese ist das dominierende Verfahren und bietet Skalierbarkeit sowie Kosteneffizienz; die Sprühpyrolyse wird hingegen für Nischenanwendungen mit präziser Morphologiesteuerung genutzt.
Welche globalen Logistikstandards gelten für die Lieferung von Hämatit-Eisenoxid?
Standards wie ISO 668 und ASTM D4169 gewährleisten eine optimale Verpackung und minimieren Transportschäden, um die Pigmentqualität während des Versands zu bewahren.
Inhaltsverzeichnis
- Warum Hämatit-Eisenoxid das Referenzpigment für Hochleistungsbeschichtungen ist
- Kritische Qualitätsmerkmale, die Entscheidungen zum Großkauf von Hämatit-Eisenoxid bestimmen
- Skalierbare Produktionstechnologien für eine zuverlässige Massenversorgung mit Hämatit-Eisenoxid
- Globale Logistik und Zertifizierungsstandards für die industrielleskalige Lieferung von Hämatit-Eisenoxid
-
FAQ
- Was macht Hämatit-Eisenoxidpigmente ideal für Hochleistungsbeschichtungen?
- Warum ist die Phasenreinheit bei Hämatit-Eisenoxidpigmenten wichtig?
- Wie beeinflusst die Partikelgrößenverteilung die Beschichtungsleistung?
- Welche Herstellungstechnologien werden für Hämatit-Eisenoxidpigmente eingesetzt?
- Welche globalen Logistikstandards gelten für die Lieferung von Hämatit-Eisenoxid?