 EN
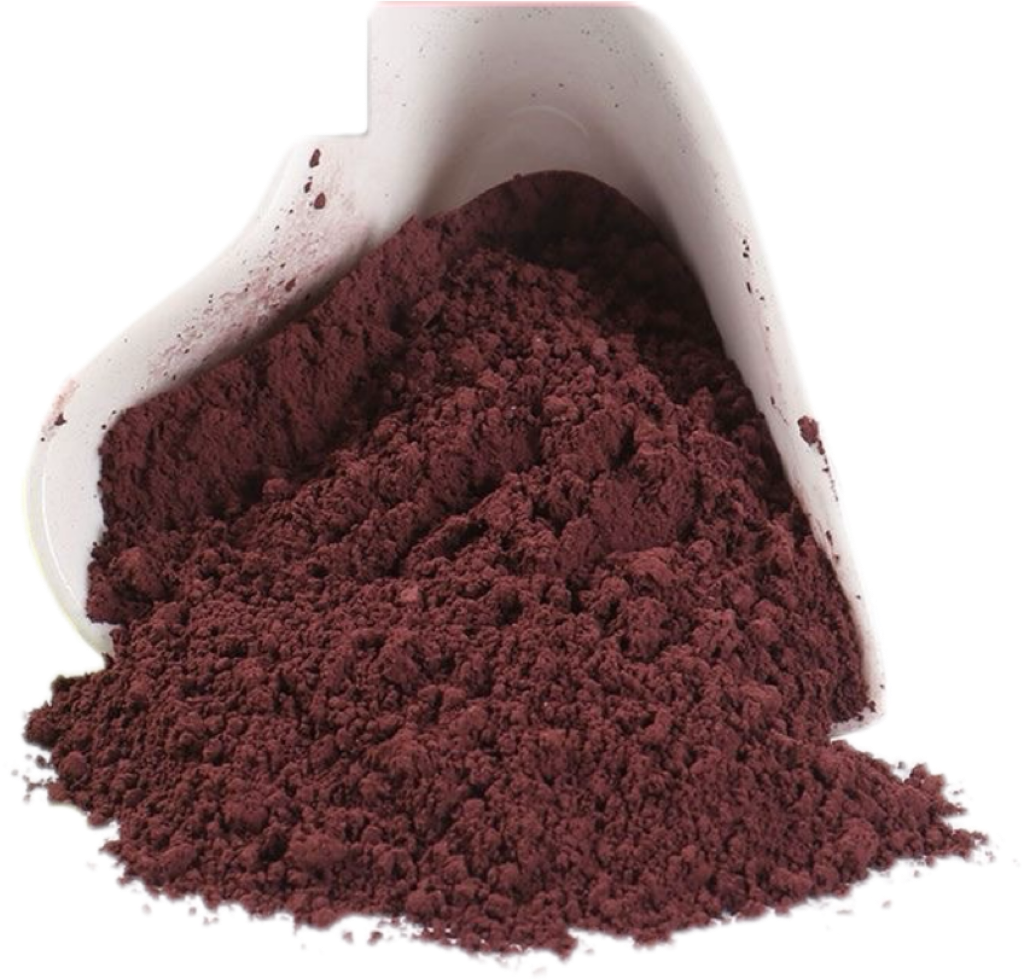
高性能コーティングにおける基準となる顔料としてのヘマタイト酸化鉄
建築・産業用塗料システムにおいて、優れた着色力(C*>39)、隠蔽力、紫外線安定性
ヘマタイト系酸化鉄顔料は、極めて優れた彩度を実現し、最上級の製品ではC*値が39を超える。これは、長期間の屋外暴露後も色の鮮やかさと濃さを保つ、豊かで力強い赤色を意味する。建築用塗料では、この高い彩度により、低彩度の代替品と比較して着色顔料の使用量を最大12%削減できるため、配合コストの低減や色合わせの簡素化が可能となる(『Coatings World』2023年)。隠蔽力も同様に優れており、乾燥膜厚20 µmで98%以上の不透明度を達成でき、完全な被覆に必要な塗装回数を最小限に抑えられる。産業用途、特に自動車・船舶用塗装においては、紫外線(UV)耐性が必須要件である。ヘマタイトは化学的に安定であるため光劣化に強く、ASTM G154(2022年)に基づくQUV加速耐候試験でも3,000時間後の色差ΔEが1.5未満と確認されており、長期にわたる色調の安定性が保証される。この「強さ(彩度)」「被覆性(隠蔽力)」「耐久性(UV安定性)」という三つの優れた特性により、ヘマタイトは高要求塗装システムにおける基準となる顔料として確立されている。
フェーズ純度(α-Fe₂O₃)およびΔE<0.5の許容範囲:ロット間の一貫性と規制対応を確保
性能は結晶相の純度から始まります。α-Fe₂O₃のみが、最適な色調、耐薬品性、および耐熱性を実現します。主要なサプライヤーは、精密な合成プロセスにより99%超のα相純度を達成しており、マグネタイト(γ-Fe₂O₃)などの干渉相を完全に除去しています。こうした干渉相は色調のずれや耐久性の低下を引き起こします。この高純度により、D65光源下での色差ΔE<0.5という厳密な色調一貫性が確保され、連続する顔料ロット間で肉眼による識別が不可能になります。大規模な塗装工程においては、この特性により、各生産ロットあたりの着色調整回数および試験室での再検討作業が30%削減されます(『Quality Coatings』2022年)。これによりジャストインタイム生産が支えられ、設備停止時間も短縮されます。さらに、α-Fe₂O₃は溶解度が極めて低く、ニッケル、クロム、銅といった規制対象重金属を10 ppm未満と極めて微量に抑えているため、EUのREACH規則、FDAの食品間接接触要件、EN 71-3などへの適合が容易です。その結果、製品出荷後の重金属分析が不要となり、サプライチェーンにおける承認プロセスが大幅に加速します。
バルク・ヘマタイト酸化鉄調達判断を左右する重要な品質仕様
粒子径分布および分散安定性 — ミルベースの粘度および塗膜の均一性への影響
粒子径分布(PSD)は、ヘマタイトの分散挙動および最終的な塗膜品質を左右する最も重要な要因です。高級グレードでは、PSDが狭く、通常D50が0.2~1.0 µm、D90/D10比が一貫して5.0未満となっています。このような狭い分布により、ミルベース粘度を低くかつ予測可能に制御でき、高速塗布ラインにおいても流動性や塗布性能を損なうことなく、高い顔料含有量を実現できます。一方、広いPSDでは、湿潤が困難な oversized アグロメレート(種子やゴミの原因)と、せん断下で構造が崩れやすい超微粒子(不安定なチクソトロピーを引き起こす)が共存します。これら両者の欠陥はいずれも塗膜の均一性を損ない、光沢ばらつき、隠蔽力の不均一、機械的強度の低下といった問題を招きます。厳密に制御されたPSDは、優れた分散安定性を保証し、あらゆる基材および塗布方法において、滑らかで光学的に高密度な塗膜と信頼性の高い性能を提供します。
水溶性成分(0.5%未満)および遷移金属不純物(Ni/Cr/Cu:50 ppm未満)——サプライチェーンの信頼性を示す指標
水溶性塩類および遷移金属不純物は、製造工程の管理水準を評価する上で極めて重要な指標であり、長期的なコーティング劣化リスクを予測するうえでも不可欠です。合成後の洗浄が不十分な場合、硫酸塩や塩化物などの残存水溶性成分が全量の0.5%を超えることがあります。こうした吸湿性の塩類は、コーティングと基材の界面で浸透圧を生じさせ、湿潤な使用環境下で膨れ(ブリスタリング)や剥離を引き起こします。同様に、ニッケル、クロム、銅などの微量成分——それぞれ50 ppm未満であっても——は、ポリマー系バインダーの光劣化を強く促進する触媒として作用し、チョーキングや色褪せを加速させます。これらの規格値を厳密に遵守することは、原料調達から最終乾燥・包装に至るまでの全工程における徹底したプロセス管理を示すものであり、単なる化学組成の適合性ではなく、欠陥のない高耐久性の原料を確実に供給できるサプライヤーの能力を保証する、産業界における調達判断の必須基準となっています。
信頼性の高い大量のヘマタイト酸化鉄供給を実現するスケーラブルな生産技術
沈殿合成法とスプレー熱分解法:年間60万トン以上の量産規模における生産能力、粒子形状制御、スケーラビリティのトレードオフ
信頼性の高い大量供給は、規模・一貫性・性能のバランスを取った生産技術に依存しています。沈殿合成法——世界で最も主流の手法——は、水溶液中で制御された反応により、サイズや形状を調整可能なα-Fe₂O₃粒子を生成します。この手法は世界の生産量の80%以上を占め、単一製造拠点での年間生産能力は60万トンを超える場合もあります(『顔料市場分析報告書』2023年)。スケールアップ性とコスト効率に優れる一方で、ロット間の一貫性を確保するには、pH、温度、熟成時間の厳密な制御が不可欠です。これに対し、スプレー熱分解法は、前駆体溶液を霧状に噴霧して急速に熱分解させることで、ほぼ単分散の球状粒子を生成します。この方法は粒子形状の制御性に優れていますが、エネルギー消費量が大きく設備投資も高額なため、生産能力は限定的で、通常は年間約5万トンが上限となります。以下の表に主要な特性を比較示します。
| パラメーター | 沈殿合成法 | スプレー熱分解法 |
|---|---|---|
| 流量 | 高い(年間60万トン以上) | 中程度(年間5万トン以下) |
| 形態制御性 | 良好。合成条件により調整可能 | 優秀。ほぼ単分散の球状粒子 |
| 拡張性 | 産業規模での実績あり | エネルギーおよび設備投資コストによって制限される |
| 代表的なアプリケーション | 建築用コーティング、一般用顔料 | 高機能自動車用・特殊顔料 |
このため、沈殿法合成が世界規模の大量供給の基盤を形成している一方で、スプレー熱分解法は、粒子形状の精密制御がその高コストを正当化できるニッチな用途に限定して用いられている。
産業規模におけるヘマタイト酸化鉄のグローバル物流および認証規格
ヘマタイトの性能を工場から製品配合ラインに至るまで維持するには、統合されたロジスティクスと厳格な認証プロセスが不可欠です。国際規格がすべての工程で適用されています。コンテナの寸法はISO 668で定義され、海上輸送時の安定した積み重ねを可能にするコーナーフィッティングの仕様はISO 1161で規定されています。流通過程における包装の耐久性を実際のハンドリング負荷下で検証するためのシミュレーション手法は、ASTM D4169で定められています。さらにISTAの試験プロトコルを適用することで、輸送中の損傷を最小限に抑え、クレーム発生や生産遅延を低減します。特に重要なのは、ヘマタイトが微粒子であるという特性上、湿度による凝集や汚染を受けやすいため、包装に防湿バリアと乾燥剤を組み込む必要がある点です。こうした規格を単なるチェックリストではなく、設計された安全対策として体系的に適用することで、サプライヤーはバルク出荷品の粒子径分布(PSD)、結晶相純度、色調の一貫性を出荷時と同様に保ち、製造から塗料缶充填に至るまで、この顔料が約束する高機能性を確実に担保します。
よくある質問
高性能コーティングにヘマタイト系酸化鉄顔料が最適な理由は何ですか?
ヘマタイト顔料は、優れた着色力、隠蔽力、紫外線安定性を備えており、さまざまな用途において高い耐久性とコスト効率を実現します。
ヘマタイト系酸化鉄顔料における相純度の重要性は何ですか?
相純度は、色調、化学的耐性、熱的安定性を最適化するために不可欠です。高純度のα‑Fe₂O₃は、ロット間の一貫性および規制基準への適合を保証します。
粒子径分布(PSD)はコーティング性能にどのような影響を与えますか?
狭い粒子径分布は、分散安定性を向上させ、ミルベースの粘度を低減し、均一な隠蔽性および光沢特性を有する滑らかな塗膜を実現します。
ヘマタイト系酸化鉄顔料の製造にはどのような技術が用いられますか?
沈殿合成法が主流の製造方法であり、スケールアップ性とコスト効率に優れています。一方、噴霧熱分解法は、粒子形状を精密に制御する必要がある特殊用途向けに採用されます。
ヘマタイト酸化鉄の輸送に適用される国際物流基準は何ですか?
ISO 668やASTM D4169などの基準により、最適な包装が確保され、輸送中の損傷が最小限に抑えられ、顔料の品質が輸送中に維持されます。